 EN
En résumé: Le choix des bouteilles en plastique optimales pour shampoing dépend de la viscosité de la formule, du volume cible et des mécanismes de distribution. Les shampoings clairs, fluides et aqueux s’associent idéalement à des bouteilles en HDPE souples de 250 ml à 500 ml ou à des pompes pression calibrées avec filetage 24/410 afin d’éviter les surdosages. Les formulations crémeuses à haute viscosité nécessitent des pompes à lotion à large orifice avec filetage 28/410 (débit de 2,0 cc) ou des récipients souples en LDPE pour éviter la cavitation. Pour les lancements initiaux sur le marché, la plupart des marques de soins capillaires standardisent une géométrie maîtresse de bouteille en PET/HDPE de 500 ml (16 oz), ce qui réduit les coûts d’outillage des moules et permet de répondre aux seuils MOQ usine de 5 000 unités par référence SKU.
Dimensionnement volumétrique et le piège de la capacité de débordement
Définir les spécifications volumétriques sur l’ensemble de votre gamme de produits—par exemple les formats d’essai, les unités de vente standard en magasin et les recharges pour salons—nécessite d’analyser à la fois les dimensions physiques des flacons et le comportement de la formule liquide. Une erreur fréquente lors de l’attribution des volumes consiste à négliger le déplacement interne causé par les tubes plongeurs des pompes et les pistons des bouchons.
La capacité nominale représente le volume liquide annoncé figurant sur votre emballage commercial (par exemple, 500 ml). Toutefois, lorsque des récipients transparents personnalisés bouteilles en plastique pour shampoing sont remplis sur des machines automatisées, le liquide ne peut pas atteindre exactement le bord supérieur de l’ouverture. La capacité au ras du bord mesure le volume total de fluide qu’un récipient contient lorsqu’il est rempli jusqu’à la limite exacte de son rebord supérieur.
Si une usine fabrique un moule dont la capacité à ras bord n’excède la capacité nominale que de 5 %, l’insertion d’une pompe à lotion renforcée forcera le shampoing à déborder le long des parois extérieures du flacon lors du montage. Pour les flacons plastiques standard de 16 oz destinés aux soins capillaires, il est impératif d’appliquer une marge d’espace libre (« head-space ») de 10 % à 12 % au-dessus du volume nominal afin de compenser le déplacement interne de la pompe et l’expansion thermique du fluide.
| Soins de la peau / Soins capillaires | Capacité nominale | Capacité à ras bord | Finition cible du col |
| Formats voyage et d’essai | 60 ml – 250 ml | 72 ml – 115 ml | 20/410 ou 24/410 |
| Flacons standards pour la vente au détail | 250 ml (8 oz) | 275 ml – 285 ml | 24/410 ou 28/410 |
| Format économique / Familial | 500 ml (16 oz) | 545 ml – 560 ml | 28/410 |
| Conditionnement professionnel pour salons | 1000 ml (32 oz) | 1080 ml – 1100 ml | 28/410 ou 33/410 |
Adaptation de l’embout de col pour flacons de shampoing personnalisés
Un point de friction fréquent entre les propriétaires de marques et les fournisseurs de flacons est le désaccord concernant les systèmes de fermeture. Un bouchon qui tourne facilement à la main peut fuir lors des essais de dépression ou se bloquer sur une machine automatique de vissage à couple contrôlé.
Analyse détaillée des spécifications du filetage SPI 410
La désignation standard du col d’un emballage pour produits de soins personnels — par exemple 24/410 ou 28/410 — suit les lignes directrices de la Society of the Plastics Industry (SPI). Le premier chiffre (28) indique le diamètre majeur extérieur du filetage, en millimètres. Le second chiffre (410) désigne le type de filetage, précisant un filetage simple effectuant 1,5 tour complet. Le col d’un flacon constitue une interface fonctionnelle, et non une bague décorative. Il détermine la façon dont le flacon s’associe à un bouchon à bascule, à un bouchon à disque, à une pompe ou à un bouchon à vis. Une référence 24/410 ou 28/410 identifie une famille largement répandue de cols et de filetages.
Le premier chiffre indique le diamètre nominal du col et le second identifie le type de filetage. Une fermeture 24/410 ne doit pas être supposée compatible avec un col 28/410. Des composants à l’apparence similaire peuvent différer quant à l’engagement du filetage, au comportement du joint d’étanchéité, à la hauteur de l’actionneur, à la longueur du tube plongeant ou au contact d’étanchéité.
Pour obtenir une étanchéité parfaite (100 % sans fuite) sur les bouteilles en plastique destinées aux shampoings et après-shampoings, les dimensions du col doivent respecter des tolérances strictes :
 Dimension T — Le diamètre extérieur du filetage du col. Un écart supérieur à ±0,15 mm provoque le défiletage des mâchoires de vissage.
Dimension E — Le diamètre extérieur de la paroi du col. Cette dimension détermine le jeu disponible pour la partie intérieure du bouchon.
Dimension I — Le diamètre intérieur de l’ouverture de la bouteille. Si la dimension I varie sur de petites bouteilles en plastique destinées aux shampoings, les tubes plongeants des pompes internes peuvent se coincer lors de leur insertion à grande vitesse.
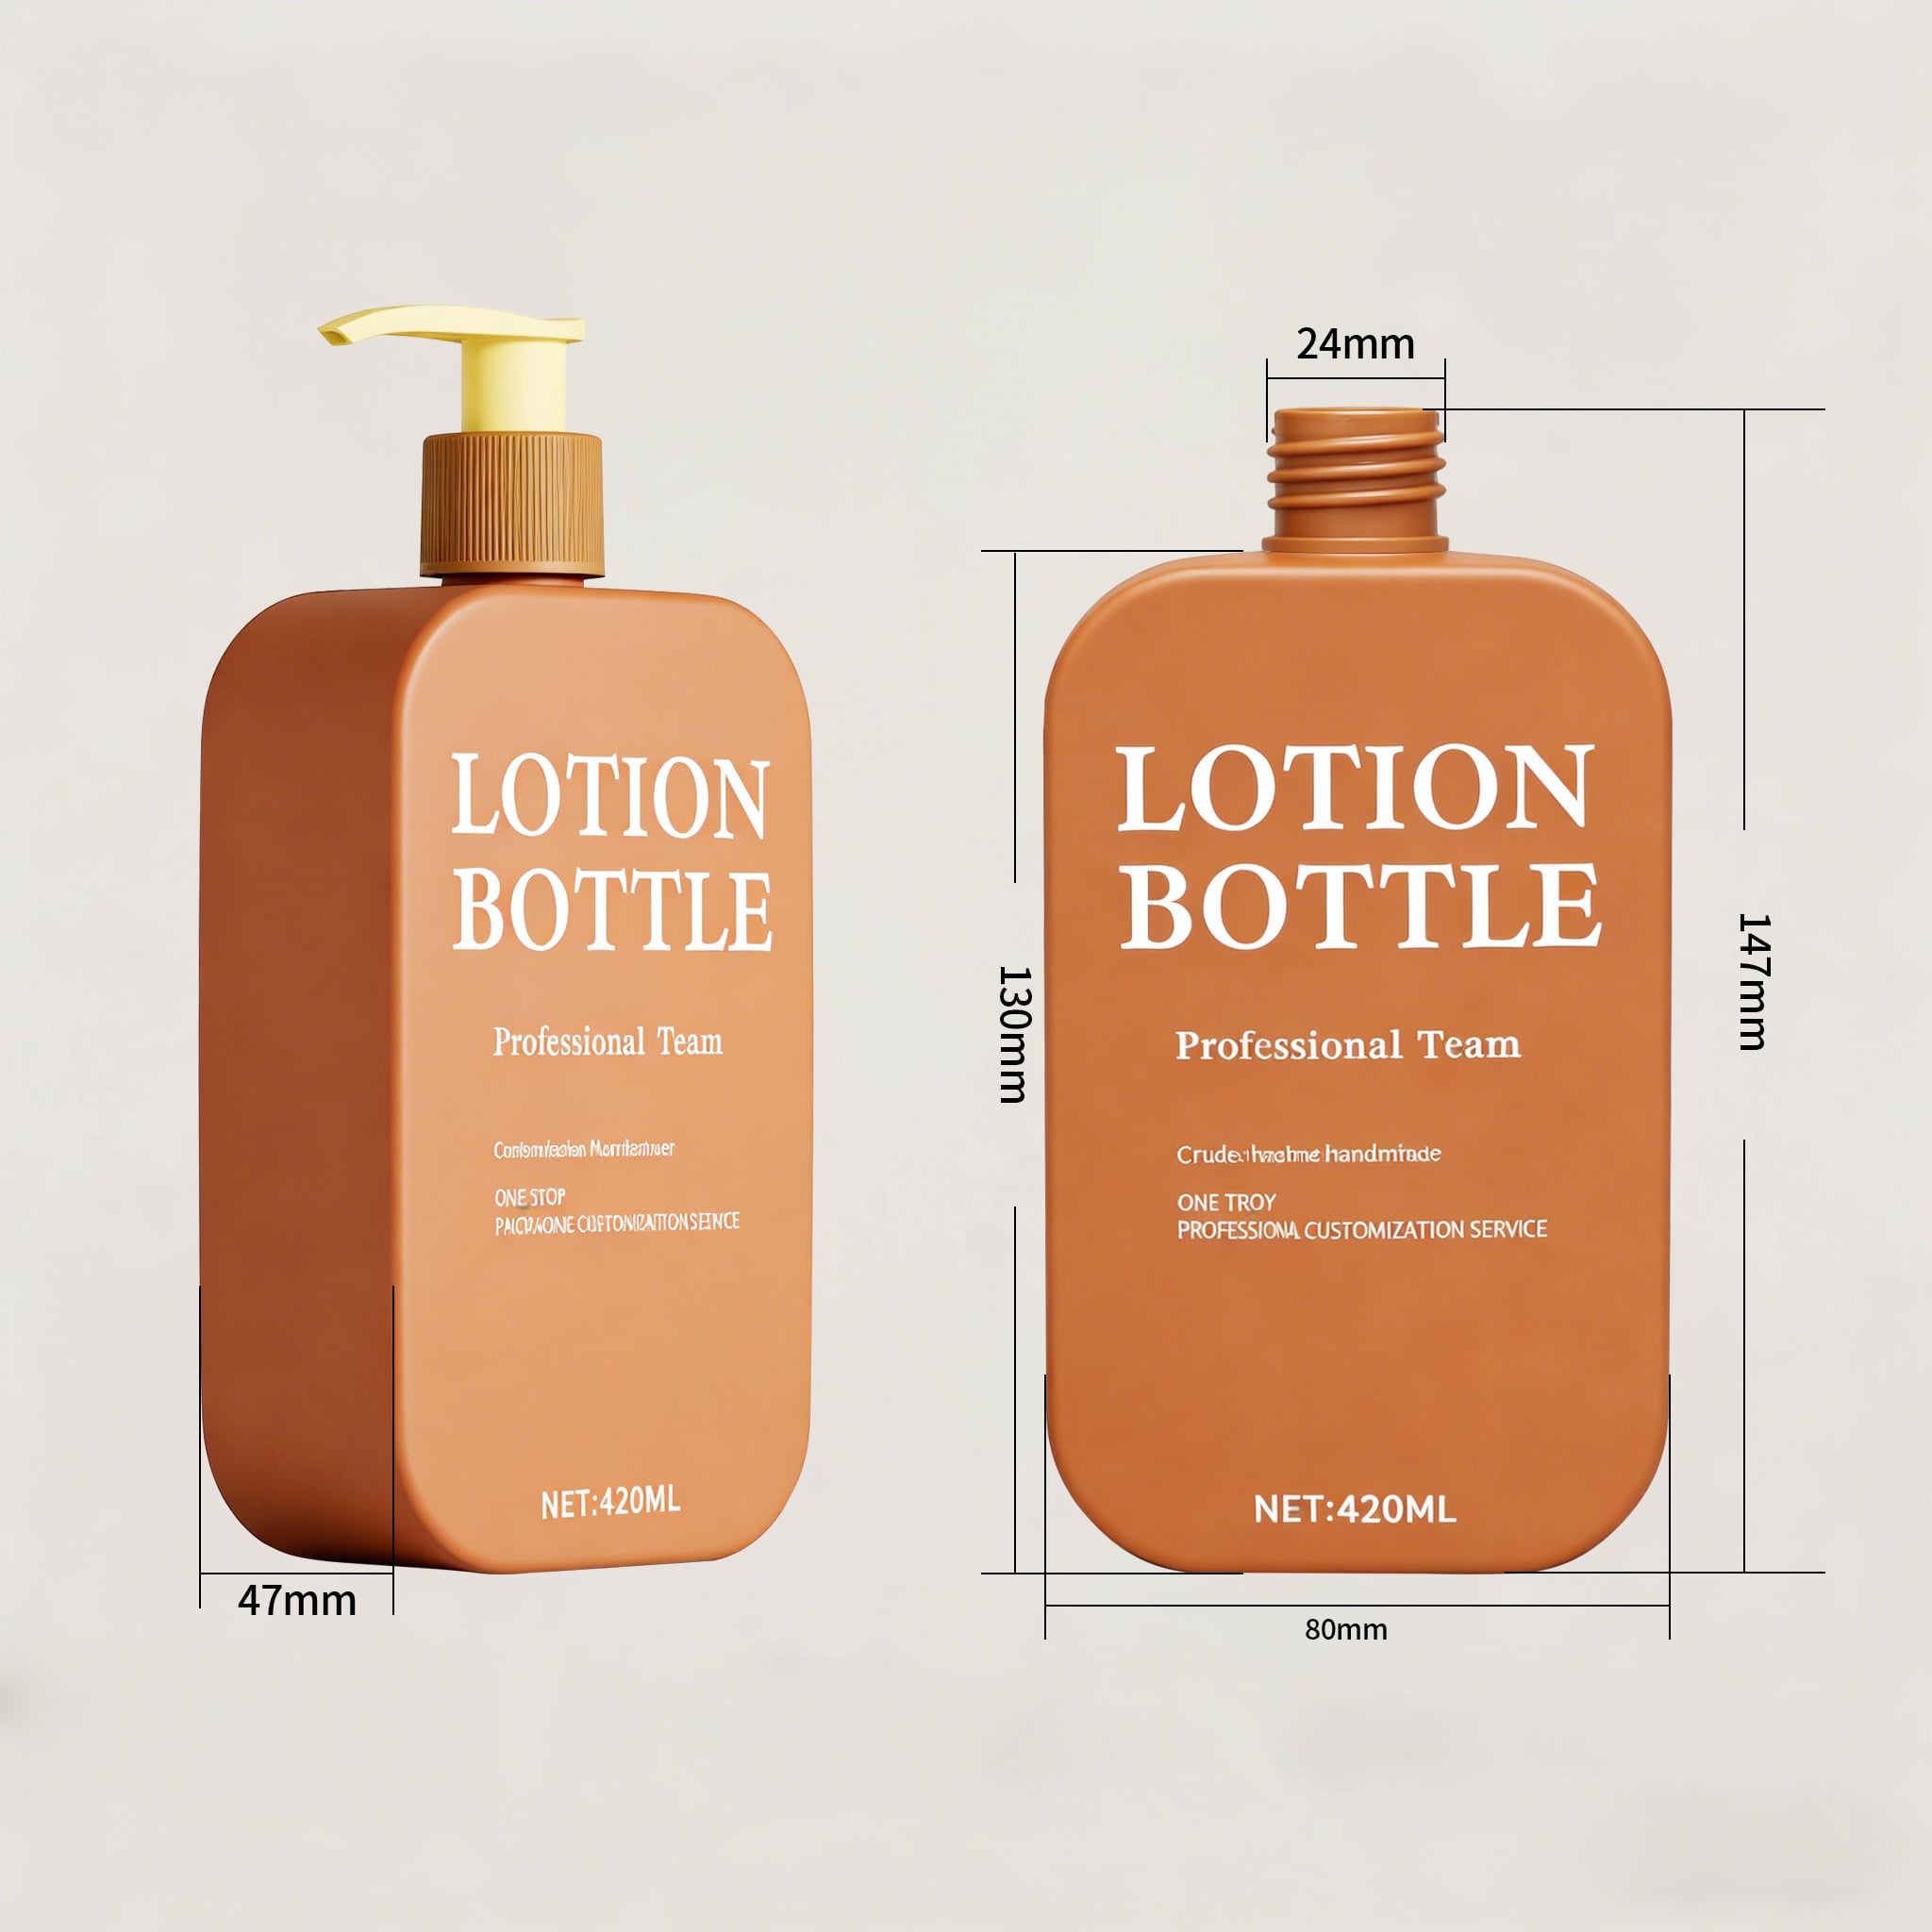
Flacons en plastique pour shampoing : 500 ml avec un col de 24 mm/410
Technologies de moulage : EBM contre ISBM
Le choix entre le moulage par soufflage par extrusion (EBM) et le moulage par soufflage par injection étirée (ISBM) influe sur la transparence du flacon, sa résistance aux chocs et l’investissement requis pour les outillages de moules destinés aux flacons en plastique vides pour les lignes de shampoing.
Le moulage par soufflage par extrusion (EBM) constitue la méthode standard pour les flacons en HDPE destinés au shampoing, y compris les formats pressables. Les outillages sont relativement accessibles et le procédé est tolérant à des volumes plus faibles. Un programme typique de flacons en EBM pour shampoing peut démarrer à quelques milliers d’unités : 5 000 pièces constituent un point d’entrée réaliste pour un moule personnalisé en HDPE.
Le moulage par injection–soufflage (ISBM) produit des bouteilles en PET dotées d’une transparence et d’un contrôle des parois que le moulage par soufflage (EBM) ne peut égaler, ce qui explique sa prédominance pour les formats cosmétiques transparents. Toutefois, l’ISBM démarre à partir d’un préforme obtenue par moulage par injection, et l’outillage comprend à la fois le moule à préformes et le moule à soufflage. Le volume minimal requis est plus élevé : environ 50 000 pièces, et non 5 000.
Cet écart n’est pas une tactique de négociation. Il reflète tout simplement le calcul nécessaire pour amortir deux outillages distincts ainsi qu’un cycle de développement de préforme sur l’ensemble d’une série de production. Si votre marque lance une bouteille transparente de shampoing sur un marché-test, un programme ISBM pourrait constituer un mauvais choix initial. La séquence la plus judicieuse consiste souvent à utiliser, pour le lancement, une bouteille opaque réalisée par EBM, tandis que le format transparent ISBM est réservé à un article dont la performance s’est déjà avérée. Une usine fiable devrait expliquer ces compromis avant de fournir un devis, plutôt que de présenter systématiquement un nouveau moule comme la seule option sérieuse. Le meilleur conditionnement est celui qui crée une distinction sans imposer de stocks superflus ni de risques inutiles en matière de production.
| Procédé de fabrication | Souvent adapté à | Avantage commercial | Prévoir un budget distinct pour |
| Bouteille existante + bouchon en stock | Lancement précoce ou test sur le marché | Échantillonnage plus rapide et exposition réduite aux coûts d’outillage | Couleur personnalisée, décoration, étiquettes, bouchon assemblé |
| Bouteille existante + couleur/impression personnalisée | Extension de gamme ou rafraîchissement de marque | Conserve une géométrie éprouvée tout en améliorant l’identité sur l’étagère | Reproduction de la couleur, validation des motifs graphiques, réglages spécifiques par variante |
| Nouveau moule personnalisé | Gamme phare différenciée ou programme à long terme | Silhouette distinctive et détails de conception intégrés | Outils, essais préliminaires, validation, approbation des plans, développement prolongé |
Fractionnement des références (SKU), structure des quantités minimales de commande (MOQ) et évolution du coût unitaire
Pour les marques cosmétiques grand public qui lancent plusieurs variantes de produits — par exemple shampoing, après-shampoing et gel douche — la gestion des contraintes liées aux quantités minimales de commande (MOQ) est essentielle afin de préserver une trésorerie saine.
Stratégie de géométrie unifiée
Le principal obstacle en matière de coûts de fabrication survient lors des changements de couleur et de la configuration des machines. Si une marque commande trois formes de flacons personnalisées différentes pour trois références (SKU), chacune exige un jeu de moules distinct d’une valeur de 1 000 $ et une série de production individuelle de 5 000 unités.
Certains responsables des achats adoptent une silhouette de flacon unifiée. En conservant des dimensions extérieures identiques pour tous les flacons de la gamme, une usine spécialisée dans la fabrication en gros de flacons en plastique peut réaliser un seul cycle de moulage massif de 30 000 unités. La différenciation entre les références (SKU) s’obtient ensuite grâce à l’injection de colorants spécifiques (masterbatch), à des revêtements projetés « soft-touch » ou à des étiquetages par sérigraphie.
Protocoles de test avant production
Avant de valider la production à grande échelle, les commandes de production sur mesure doivent réussir trois étapes obligatoires de contrôle qualité :
Essai d’étanchéité par décroissance sous vide :Les flacons scellés et remplis sont soumis à une pression de vide de -0,08 MPa pendant 5 minutes afin de garantir l’absence totale de suintement au niveau de la soudure du bouchon.
Essai de compression verticale (top-load) mesure de la force de compression verticale afin de garantir que les récipients résistent à l’empilement sur palette durant le transport maritime.
Compatibilité de la formulation du produit test de stabilité de la formule en vrac contre les parois internes des flacons pendant 45 jours à 45 °C, afin d’éliminer tout risque de déformation (paneling) ou de migration de plastifiants.
Partenariat avec Zhenghao Packaging pour la production OEM/ODM sur mesure
Passer de vos concepts préliminaires d’emballage de flacons sur mesure aux lignes de production automatisées exige un partenaire disposant d’une solide expertise en construction de moules et de normes techniques rigoureuses. En tant que fournisseur B2B spécialisé et usine de fabrication directe, Zhenghao Packaging offre une ingénierie complète des récipients, de l’extrémité à l’extrémité.
Nos solutions de fabrication sur mesure comprennent :
Développement interne des outillages : Découpe précise des moules CNC pour des profils de bouteilles sur mesure, des poignées ergonomiques et des logos en relief.
Formulations flexibles de résine : Options de production utilisant du PET vierge, du HDPE, du LDPE et des résines recyclées issues de consommateurs (PCR) certifiées, allant de 30 % à 100 %.
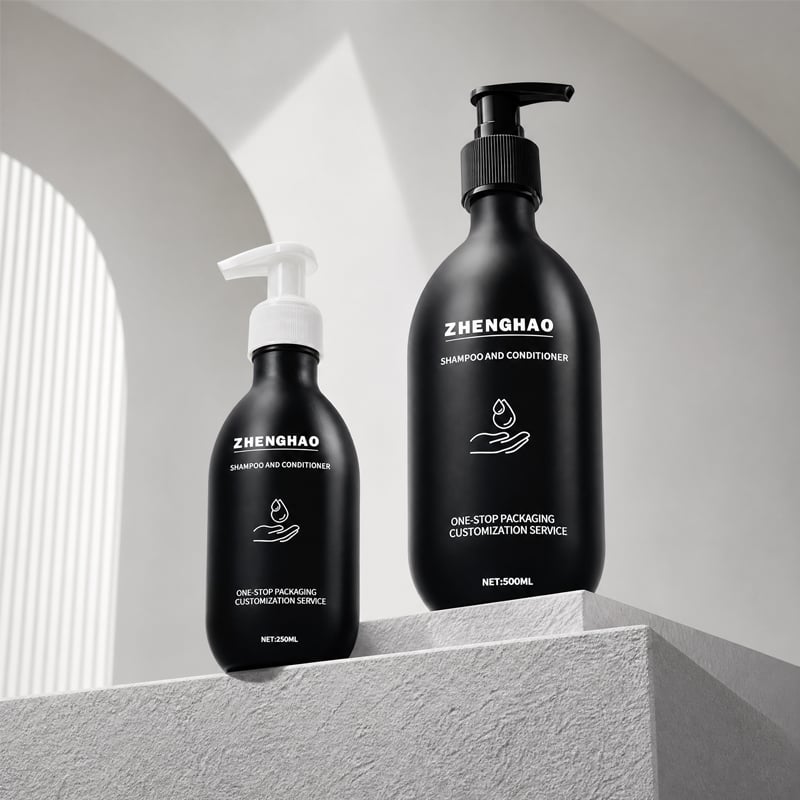
Bouteilles plastiques pour shampoing : 250 ml et 500 ml avec le même design
Quels facteurs déterminent la quantité minimale de commande (QMC) pour les bouteilles plastiques personnalisées pour shampoing ?
La quantité minimale de commande (QMC) pour l’emballage personnalisé de bouteilles de shampoing n’est pas un chiffre industriel unique et rigide. Elle est plutôt calculée à partir de la somme de trois structures distinctes de coûts de fabrication. Une exigence personnalisée dans l’un de ces trois domaines augmentera directement le seuil de la QMC :
1. Disponibilité des moules : moules en stock existants contre outillages sur mesure
L’utilisation de moules d’usine existants (par exemple, des profils ronds ou ovales standards de 250 ml ou 500 ml) permet une injection sur mesure de couleurs à des seuils de quantité minimale de commande (QMC) nettement réduits (généralement 5 000 unités). Toutefois, si votre marque exige une silhouette ergonomique unique ou un gaufrage structurel personnalisé, il faut concevoir des outillages dédiés pour le moulage par soufflage étiré par injection (ISBM) ou le moulage par soufflage par extrusion (EBM). Comme les coûts initiaux liés à la conception du moule, à son usinage et à la mise en service de la ligne sont répartis sur l’ensemble de la série de production, les outillages sur mesure élèvent la commande minimale requise à 10 000–20 000 unités.
2. Complexité de la décoration et du revêtement de surface (finitions mates et « soft-touch »)
L’étiquetage standard par pression ou l’impression sérigraphique monochrome implique les exigences les plus faibles en matière de quantité minimale de commande (environ 5 000 unités). Toutefois, l’adoption de finitions esthétiques tendance haut de gamme — telles que des revêtements mates par pulvérisation ou des finitions tactiles « soft-touch » — nécessite des lignes de pulvérisation hors ligne secondaires et une cuisson à haute température. En raison des coûts liés à la formulation des lots de peinture et des taux plus élevés de déchets initiaux lors de la mise en route, la demande de finitions « soft-touch » ou mates fait passer la quantité minimale de commande à 10 000 unités ou plus par référence article (SKU). Des étapes supplémentaires, comme la dorure à chaud multicolore ou l’ajout d’éléments métalliques obtenus par électrodéposition, augmentent encore davantage les volumes minimaux de production.
3. Mécanisme de distribution et personnalisation des composants
Les shampoings et les après-shampooings utilisent des pompes à lotion offrant des volumes de distribution précis. Le choix de pompes standard prêtes à l’emploi, disponibles dans des couleurs courantes (blanc, noir ou transparent naturel), permet de maintenir des seuils minimums de commande flexibles. Toutefois, si votre conception exige des formes d’activateurs sur mesure, des moteurs internes à ressort spécialisés pour hautes viscosités ou des couleurs personnalisées (par exemple or métallique ou teintes Pantone spécifiques), les fournisseurs de composants ne peuvent pas puiser dans leurs stocks immédiatement disponibles. La fabrication de pompes sur mesure nécessite des cycles dédiés d’injection plastique et un assemblage automatisé, ce qui élève le MOQ global de la commande d’emballage à 10 000 unités, voire à 20 000 unités.
Partenariat avec Zhenghao Packaging pour la production OEM/ODM sur mesure
Passer de vos concepts préliminaires d’emballage de flacons sur mesure aux lignes de production automatisées exige un partenaire disposant d’une solide expertise en construction de moules et de normes techniques rigoureuses. En tant que fournisseur B2B spécialisé et usine de fabrication directe, Zhenghao Packaging offre une ingénierie complète des récipients, de l’extrémité à l’extrémité.
Outils internes & plus de 5 000 moules existants :Développement accéléré de moules sur mesure par usinage CNC de précision, combiné à une vaste bibliothèque de plus de 5 000 moules à bouteilles déjà existants, afin de réduire les coûts initiaux d’outillage et d’accélérer le lancement du produit.
Flotte avancée de soufflage (plus de 10 lignes EBM et ISBM) : Équipée de plus de 10 lignes de production à haute vitesse de soufflage par extrusion (EBM) et de soufflage par injection étirage (ISBM), garantissant une répartition homogène de l’épaisseur des parois aussi bien pour les emballages souples en HDPE/LDPE que pour les emballages cristallins en PET.
impression de précision à 3+ couleurs et correspondance chromatique Micro-Delta E : Exploitation de 3+ machines d’impression sérigraphique automatique multicolore et de machines de marquage à chaud, intégrées à un système de gestion des couleurs à faible variance, assurant une cohérence stricte des teintes entre lots pour une identité de marque personnalisée.
Système automatisé de contrôle qualité optique et de détection des fuites : Systèmes entièrement intégrés de contrôle optique automatisé (AOI) et de test d’étanchéité sous vide en ligne, mesurant les dimensions critiques de la finition du goulot avec une précision de ± 0,15 mm, garantissant une fiabilité à 100 % contre les fuites.
Êtes-vous prêt à obtenir le devis d’emballage pour les bouteilles en plastique de shampoing ? Veuillez nous envoyer le type de formule, les spécifications cibles et la quantité de commande. Nous vous fournirons des suggestions de spécifications, des plans de décoration et un calendrier de production d’échantillons.
Cliquez ici pour nous envoyer une demande !
Table des matières
- Dimensionnement volumétrique et le piège de la capacité de débordement
- Adaptation de l’embout de col pour flacons de shampoing personnalisés
- Technologies de moulage : EBM contre ISBM
- Fractionnement des références (SKU), structure des quantités minimales de commande (MOQ) et évolution du coût unitaire
- Quels facteurs déterminent la quantité minimale de commande (QMC) pour les bouteilles plastiques personnalisées pour shampoing ?
- Partenariat avec Zhenghao Packaging pour la production OEM/ODM sur mesure