 EN
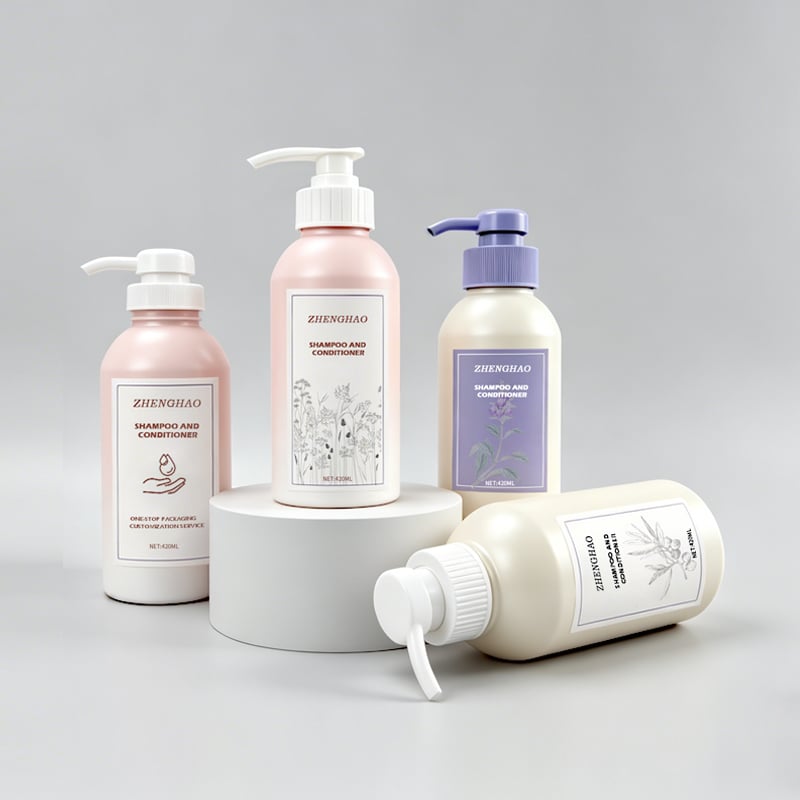
Shrnutí: Výběr optimálních plastových lahví na šampony závisí na viskozitě formulace, cílovém objemu a mechanice dávkování. Tenké, vodnaté šampony pro pročišťování jsou nejlépe vhodné pro HDPE lahve s možností stlačení o objemu 250 ml až 500 ml nebo pro kalibrované stlačovací čerpadla s hrdlem 24/410, aby se zabránilo nadměrnému dávkování. Šampony s vysokou viskozitou ve formě krémů vyžadují čerpadla na lozione s širokým otvorem a hrdlem 28/410 (výstup 2,0 cm³) nebo pružné lahve ze LDPE pro stlačení, aby nedocházelo k kavitaci. Pro první uvedení na trh většina značek péče o vlasy standardizuje použití hlavní lahve o objemu 500 ml (16 oz) z materiálů PET/HDPE, čímž snižuje náklady na výrobu forem a splňuje požadavek výrobce na minimální objednací množství (MOQ) 5 000 kusů na jednu položku SKU.
Objemové rozměrování a past na přebytečnou kapacitu
Stanovení objemových specifikací pro celou řadu vašich výrobků – například zkušební velikosti, standardní obchodní jednotky a doplňkové balení pro salony – vyžaduje analýzu fyzických rozměrů lahve spolu s chováním kapalného formulace. Běžnou chybou při přidělování objemu je opomíjení vnitřního prostorového zabraní způsobeného potápěcí trubkou stlačovače a pístem uzávěru.
Jmenovitá kapacita představuje inzerovaný objem kapaliny uvedený na obchodním balení (např. 500 ml). Avšak při plnění na automatických strojích plastové lahve na šampon nelze kapalinu naplnit až po samotný okraj uzávěru. Kapacita při plnění po okraj udává celkový objem kapaliny, který nádoba pojmout může, když je naplněna přesně po horní hranu.
Pokud továrna vyrobí formu, jejíž objem při plnění po okraj je pouze o 5 % vyšší než jmenovitá kapacita, vložení odolného dávkovače pro krém způsobí přetečení šamponu po vnějších stěnách lahve během montáže. U standardních plastových lahví o objemu 16 uncí (473 ml) pro péči o vlasy je nutné navrhnout volný prostor (head-space) nad jmenovitým objemem v rozmezí 10 až 12 %, aby bylo možné kompenzovat objemovou změnu způsobenou vnitřním dávkovačem a tepelnou roztažností kapaliny.
| Péče o pokožku / péče o vlasy | Nominální kapacita | Objem při plnění po okraj | Cílový tvar hrdla lahve |
| Cestovní a zkušební velikosti | 60 ml – 250 ml | 72 ml – 115 ml | 20/410 nebo 24/410 |
| Standardní obchodní lahve | 250 ml (8 uncí) | 275 ml – 285 ml | 24/410 nebo 28/410 |
| Hodnotové / rodinné balení | 500 ml (16 oz) | 545 ml – 560 ml | 28/410 |
| Profesionální salonové velkoobjemové balení | 1000 ml (32 oz) | 1080 ml – 1100 ml | 28/410 nebo 33/410 |
Přizpůsobení závitu pro individuální lahve na šampony
Častým zdrojem napětí mezi vlastníky značek a dodavateli lahví je nesoulad uzávěrů. Uzávěr, který se hladce otáčí rukou, může unikat při zkoušce pod sníženým tlakem nebo se může zaklínit na automatickém stroji pro utahování uzávěrů.
Rozbor technických specifikací závitu SPI 410
Standardní označení hrdla pro obaly v oblasti péče o tělo – například 24/410 nebo 28/410 – odpovídá pokynům Společnosti pro průmysl plastů (SPI). První číslo (28) udává průměr hlavního závitu v milimetrech. Druhé číslo (410) určuje typ závitu, konkrétně jednoduchý závit, který dokončí 1,5 otáčky. Hrdlo lahve je funkční rozhraní, nikoli dekorativní kroužek. Určuje, jak se lahve spojují s uzávěry typu flip-top, disc top, stlačovacími dávkovači nebo šroubovacími uzávěry. Označení 24/410 nebo 28/410 identifikuje široce používanou rodinu hrdel a závitů.
První číslo udává jmenovitý průměr hrdla a druhé označuje typ závitu. Uzavírací kryt 24/410 nelze automaticky považovat za vhodný pro hrdlo 28/410. Součásti, které vypadají podobně, se mohou lišit v zapadnutí závitu, chování těsnění, výšce ovládacího prvku, délce ponorné trubice nebo kontaktu těsnění.
Aby bylo dosaženo úplně netěsnícího uzavření plastových lahví pro šampony a kondicionéry, musí rozměry hrdla splňovat přísné tolerance:
 Rozměr T : vnější průměr závitu hrdla. Odchylka přesahující ±0,15 mm způsobuje poškození závitů u závínkových kleští.
Rozměr E : vnější průměr stěny hrdla. Určuje volný prostor pro vnitřní zátku víčka.
Rozměr I : vnitřní průměr ústí lahve. Pokud se rozměr I mění u malých plastových lahví pro šampony, může dojít k zaklínění vnitřních ponorných trubic pump při rychlé montáži.
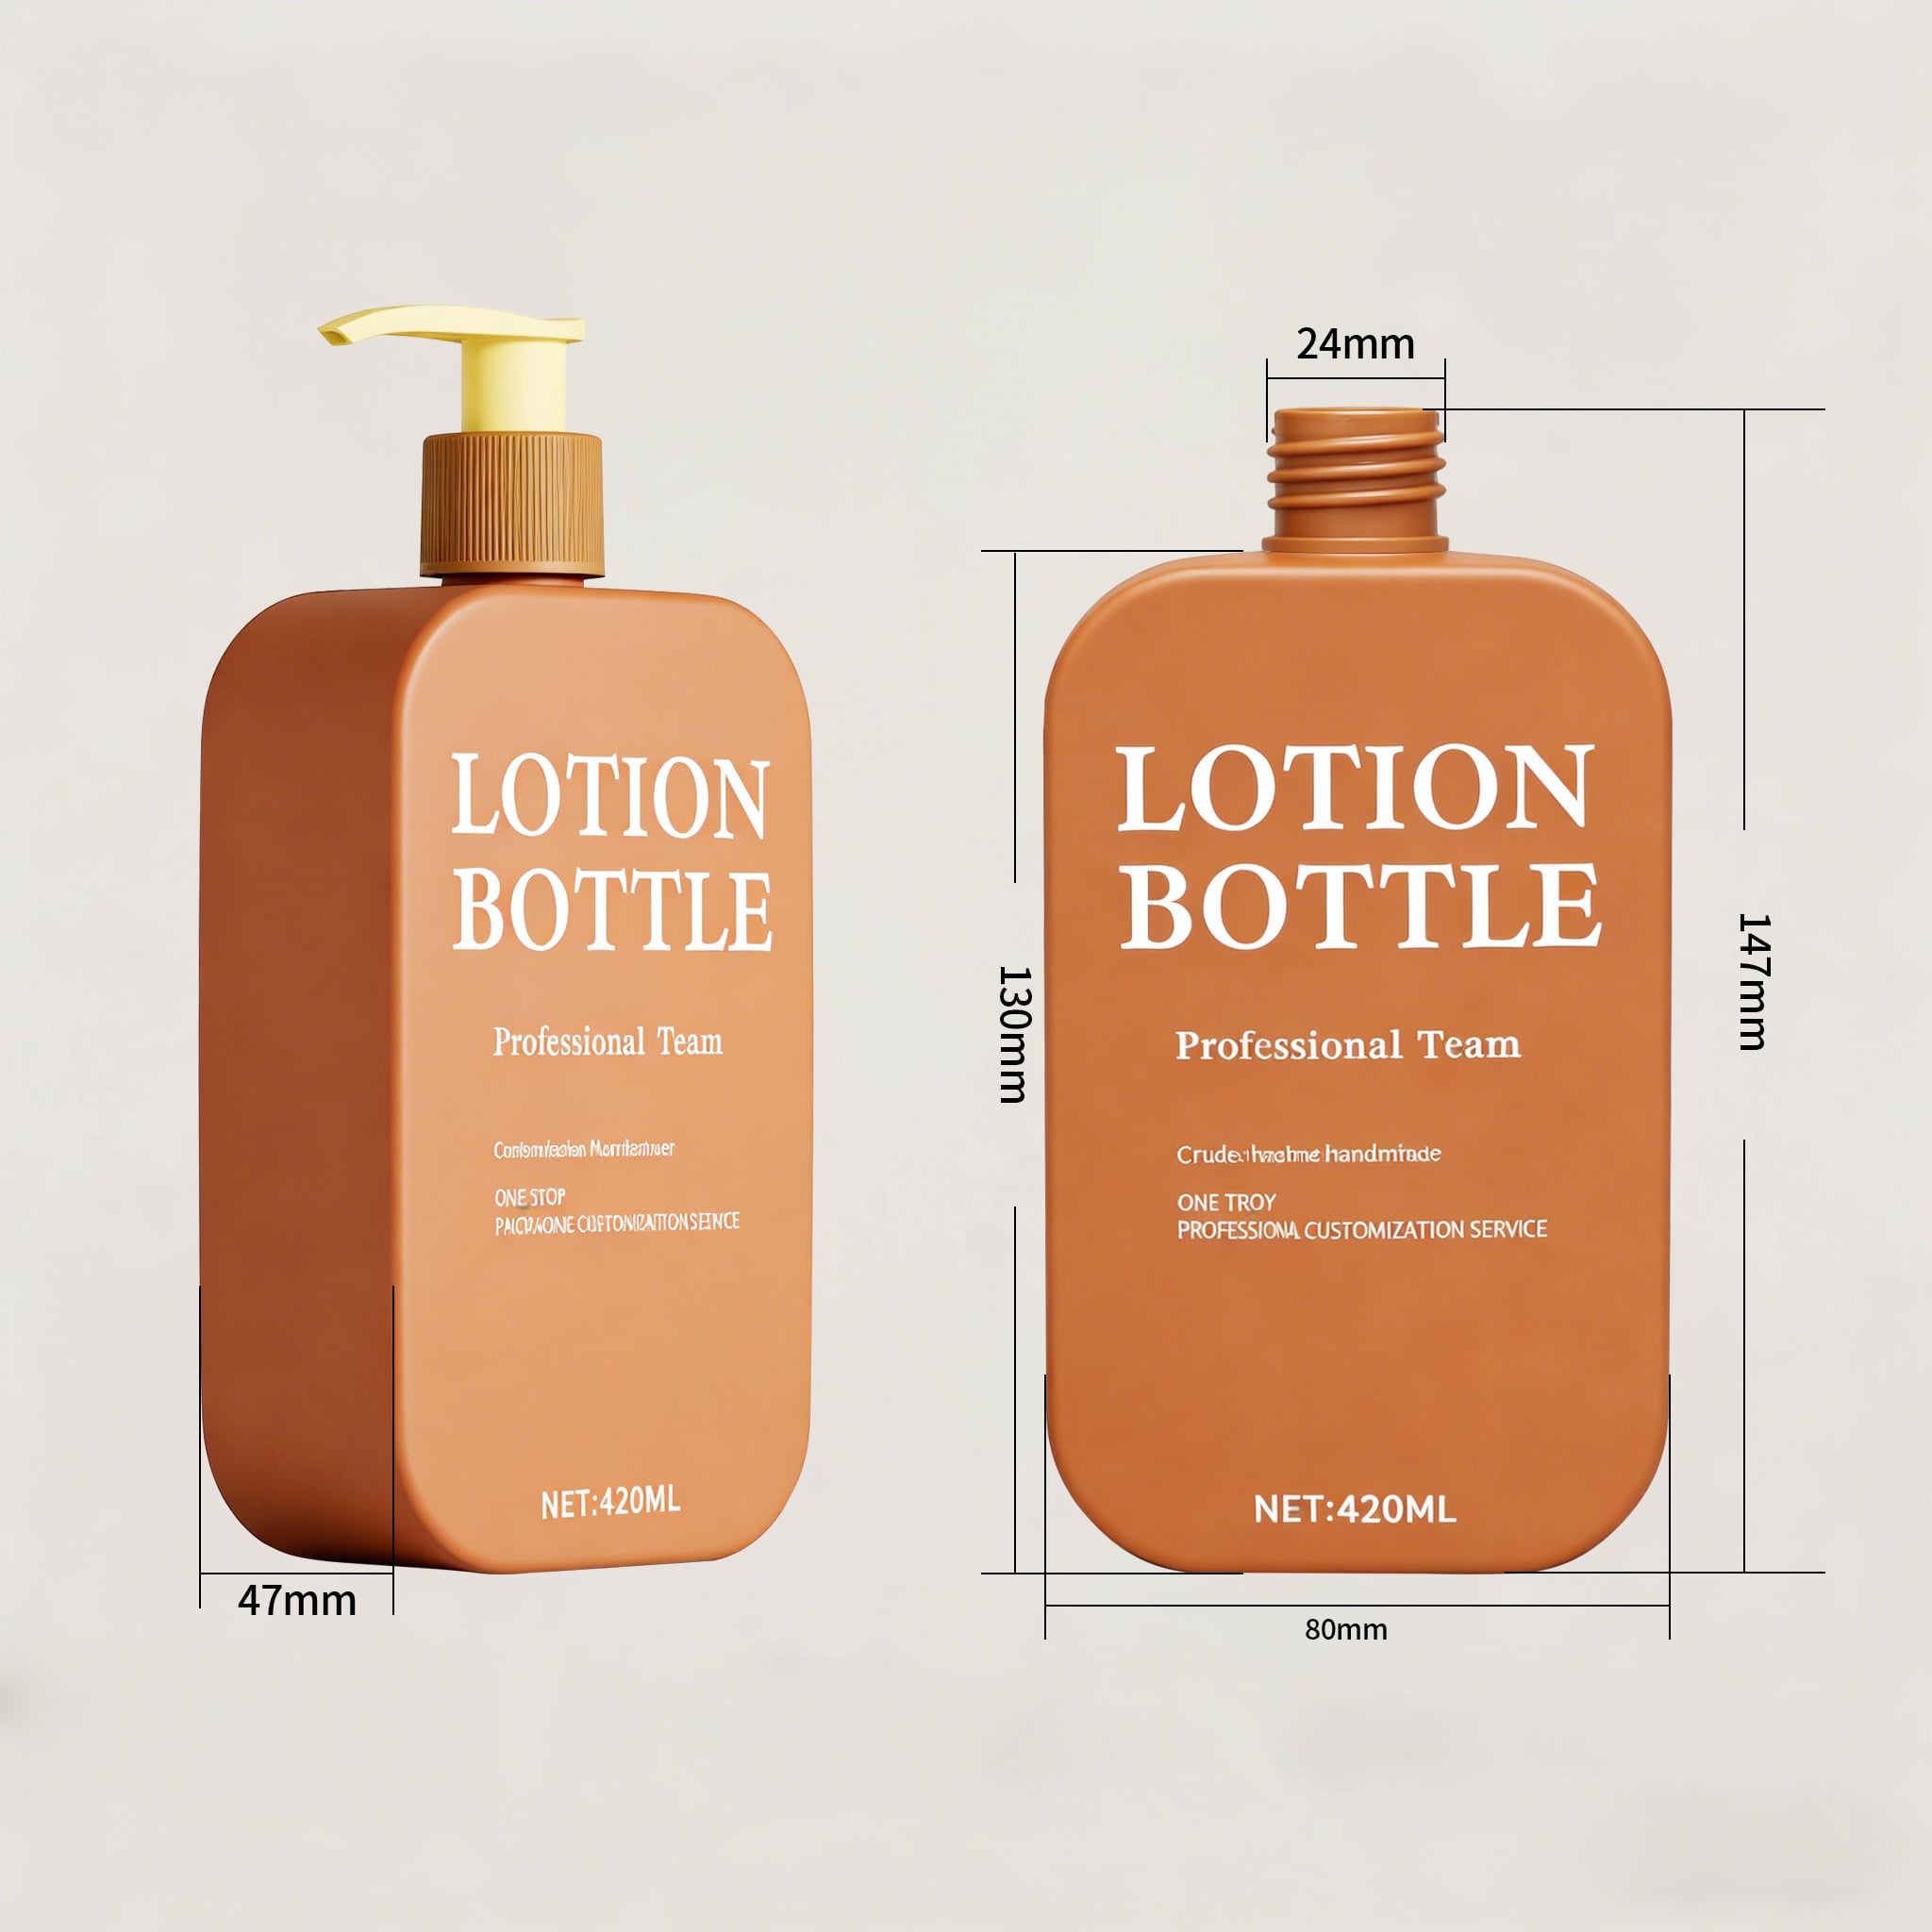
Plastové lahve na šampony: 500 ml s rozměrem hrdla 24 mm/410
Technologie výroby plastových lahví: EBM vs. ISBM
Volba mezi extruzním vyfukováním (EBM) a injekčním natáhovým vyfukováním (ISBM) ovlivňuje průhlednost lahví, odolnost proti nárazu a investice do formovacích nástrojů pro prázdné plastové lahve na šampony.
Extruzní vyfukování (EBM) je standardní metodou pro výrobu lahví na šampony z HDPE, včetně lahví s kompresí. Nástroje jsou relativně dostupné a proces je při nižších objemech výroby tolerantní. Typický program výroby lahví na šampony metodou EBM může začít v řádu několika tisíc kusů – 5 000 kusů je realistický vstupní bod pro výrobu vlastního formovacího nástroje z HDPE.
Injekční roztahovací foukací lisování (ISBM) vyrábí PET lahve s průhledností a kontrolou tloušťky stěny, kterou nemůže EBM dosáhnout, a proto dominuje u průhledných kosmetických obalů. ISBM však vychází z injekčně lisovaného předtvaru, a nástroje zahrnují jak formu pro předtvar, tak foukací formu. Minimální objednávka je vyšší – řádově 50 000 kusů, nikoli 5 000.
Tento rozdíl není vyjednávací taktikou. Je to matematika amortizace dvou nástrojů a vývojového cyklu pro předtvar přes celou výrobní dávku. Pokud vaše značka uvádí průhlednou láhev na šampon do testovacího trhu, může být program ISBM nesprávným prvním krokem. Chytřejší postup často spočívá v použití neprůhledné lahve z EBM pro úvodní výrobní dávku a vyhravení průhledného formátu ISBM pro již ověřený SKU. Spolehlivá továrna by měla tyto kompromisy vysvětlit ještě před vyhotovením cenové nabídky, nikoli prezentovat nový nástroj jako jedinou vážnou možnost. Nejlepší obal je ten, který vytváří odlišnost, aniž by nutně zvyšoval zásoby nebo rizika výroby.
| Výrobní postup | Často vhodné pro | Komerční výhodu | Rozpočtujte odděleně pro |
| Stávající láhev + závora ze skladu | Raní uvedení na trh nebo testování na trhu | Rychlejší vzorkování a nižší riziko nákladů na nástroje | Vlastní barva, zdobení, štítky, sestavená závora |
| Stávající láhev + vlastní barva/tisk | Rozšíření sortimentu nebo obnovení značky | Zachovává osvědčenou geometrii, ale zvyšuje rozpoznatelnost na poličce | Přizpůsobení barvy, schválení grafiky, nastavení pro každou variantu |
| Nový vlastní formovací nástroj | Odlišná „hlavní“ řada nebo dlouhodobý program | Jedinečný tvar a integrované konstrukční detaily | Nástroje, zkušební běhy, ověření, schválení výkresů, delší vývoj |
Rozdělení SKU, struktura minimálního objednacího množství (MOQ) a škálování jednotkových nákladů
U kosmetických značek osobní péče, které uvádějí na trh více variant produktů – například šampony/ kondicionéry/ sprchy – je řízení omezení minimálního objednacího množství (MOQ) klíčové pro udržení zdravého cash flow.
Strategie sjednocené geometrie
Nejvyšší bariéra výrobních nákladů vzniká při změně barvy a nastavení stroje. Pokud značka objedná tři různé vlastní tvary lahví pro tři SKU, každý vyžaduje samostatnou sadu forem za 1 000 USD a samostatní výrobní dávky po 5 000 kusech.
Někteří manažeři nakupování používají sjednocený obrys lahve. Udržením identických vnějších rozměrů lahví v celé nabídce může továrna na velkoobchodní prodej plastových lahví provést jedinou hlavní formovací dávku o 30 000 kusech. Rozlišení jednotlivých SKU je pak dosaženo prostřednictvím injekce vlastní barvy pomocí masterbatche, nátěru s efektem měkkého doteku nebo potisku síťovým tiskem.
Protokoly testování před výrobou
Než bude schválena výroba v plném rozsahu, musí individuální výrobní objednávky projít třemi povinnými kroky kontroly kvality:
Testování úniku metodou poklesu vakua :Uzavřené naplněné lahve jsou po dobu 5 minut vystaveny tlaku -0,08 MPa ve vakuu, aby se zajistilo, že nedochází k žádnému prosakování uzavíracího švu.
Test odolnosti proti tlaku shora : Měření svislé síly stlačení, aby bylo zaručeno, že nádoby vydrží skladování na paletách během námořní přepravy.
Kompatibilita složení výrobku : Testování hromadného složení v kontaktu se stěnami vnitřní lahve po dobu 45 dnů při teplotě 45 °C za účelem vyloučení deformace nádoby nebo migrace plastifikátorů.
Spolupráce se společností Zhenghao Packaging pro individuální výrobu OEM/ODM
Přechod od předběžných konceptů vašich individuálních obalů na lahve k automatickým výrobním linkám vyžaduje partnera s hlubokými znalostmi v oblasti výroby forem a přísnými technickými standardy. Jako specializovaný B2B dodavatel a přímá výrobní továrna poskytuje společnost Zhenghao Packaging kompletní inženýrské řešení pro nádoby od konce do konce.
Naše individuální výrobní řešení zahrnují:
Vývoj vlastního nástrojového vybavení : Přesné CNC frézování forem pro vlastní tvary lahví, ergonomické rukojeti a reliéfní loga.
Průmyslově flexibilní formulace pryskyřic : Možnosti výroby s využitím primárního PET, HDPE, LDPE a certifikovaných pryskyřic z recyklovaného plastu pocházejícího z domácností (PCR) v poměru 30 % až 100 %.
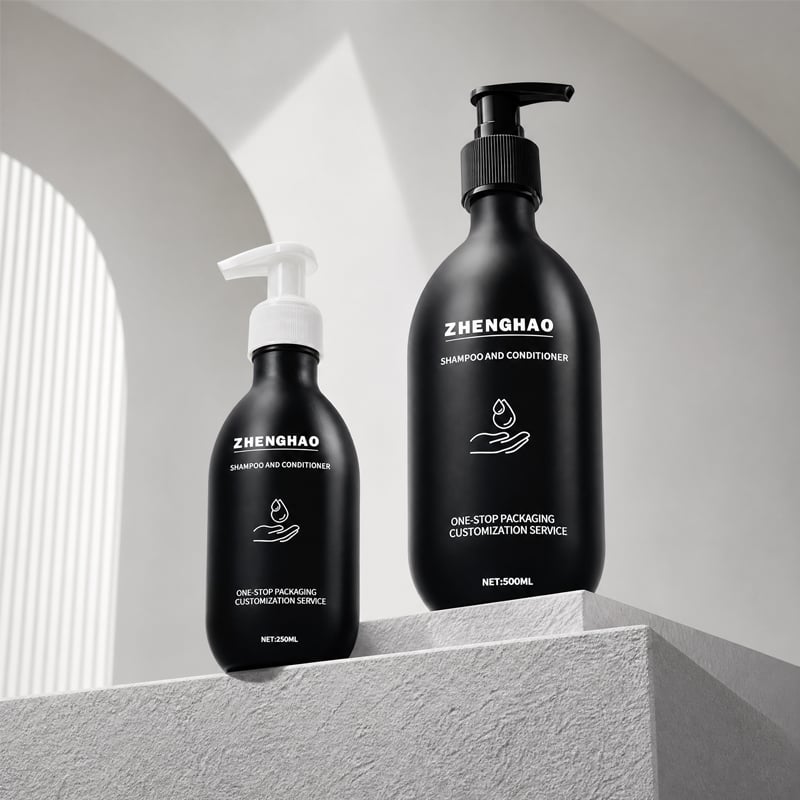
Plastové lahve na šampony: 250 ml a 500 ml se stejným designem
Jaké faktory určují minimální množství objednávky (MOQ) pro individuální plastové lahve na šampony?
Minimální množství objednávky (MOQ) pro balení individuálních lahví na šampony není jedinou pevnou průmyslovou hodnotou. Spíše se vypočítává jako součet tří odlišných struktur výrobních nákladů. Jakýkoli individuální požadavek v kterékoli z těchto tří oblastí přímo zvyšuje hranici MOQ:
1. Dostupnost forem: stávající skladové formy versus individuální nástrojové vybavení
Použití stávajících továrních forem (např. standardních profilů o objemu 250 ml nebo 500 ml, kulatých či oválných) umožňuje barvení vstřikováním ve vlastní barvě při výrazně nižších minimálních objednávkách (obvykle 5 000 kusů). Pokud však váš značka vyžaduje jedinečný ergonomický tvar nebo vlastní strukturální reliéf, je nutné navrhnout a vyrobit speciální nástroje pro techniku vstřikování s následným nafukováním (ISBM) nebo pro techniku nafukování při extruzi (EBM). Protože náklady na počáteční návrh formy, její obrábění a nastavení výrobní linky jsou rozděleny na celý výrobní běh, zvyšuje použití vlastního nástroje minimální požadované množství objednávky na 10 000–20 000 kusů.
2. Složitost povrchové úpravy a povlaků (matné a jemné povrchy)
Standardní lepicí štítky citlivé na tlak nebo jednobarevné silkscreenové potiskování mají nejnižší požadavky na minimální množství objednávky (cca 5 000 kusů). Použití však moderních, luxusních estetických úprav – například matné sprejové vrstvy nebo povrchu s měkkým dotekem – vyžaduje sekundární off-line sprejové linky a tepelné tuhnutí za vysoké teploty. Kvůli nákladům na formulaci barevné dávky a vyšším počátečním ztrátám při nastavení výrobní linky zvyšuje požadavek na povrch s měkkým dotekem nebo matný povrch minimální množství objednávky na 10 000+ kusů na jednu položku SKU. Další kroky, jako například vícebarevné horké razítko nebo elektrolytické kovové akcenty, dále zvyšují minimální výrobní množství.
3. Mechanismus dávkování a přizpůsobení komponent
Šampony a kondicionéry využívají dávkovacích pump na bázi lotions s přesným objemem dávkování. Výběr standardních, okamžitě dostupných pump v běžných barvách (bílá, černá nebo přirozená průhledná) umožňuje flexibilní minimální objednávky. Pokud však váš design vyžaduje speciální tvary stlačovacích hlavic, specializované vnitřní pružinové mechanismy pro viskózní látky nebo individuální barvy (např. kovové zlato nebo vlastní odstíny podle systému Pantone), nemohou dodavatelé součástí čerpat ze skladem dostupných zásob. Výroba individuálních pump vyžaduje samostatné vstřikovací formy z plastu a automatickou montáž, což nutně zvyšuje minimální množství celkové objednávky obalových komponentů na 10 000 nebo dokonce 20 000 kusů.
Spolupráce se společností Zhenghao Packaging pro individuální výrobu OEM/ODM
Přechod od předběžných konceptů vašich individuálních obalů na lahve k automatickým výrobním linkám vyžaduje partnera s hlubokými znalostmi v oblasti výroby forem a přísnými technickými standardy. Jako specializovaný B2B dodavatel a přímá výrobní továrna poskytuje společnost Zhenghao Packaging kompletní inženýrské řešení pro nádoby od konce do konce.
Vlastní nástrojové vybavení a více než 5 000 již existujících forem :Rychlý vývoj individuálních forem prostřednictvím přesného CNC frézování v kombinaci s rozsáhlou knihovnou více než 5 000 již existujících forem pro lahve, čímž se snižují počáteční náklady na nástrojové vybavení a urychlují se termíny uvedení produktu na trh.
Pokročilá flotila zařízení pro výfukové tvarování (10+ EBM a ISBM linek) vybaveno více než 10 vysokorychlostními linkami pro extruzní nádobové výrobní techniky (EBM) a výrobu nádob technikou injekčního protaženého foukání (ISBM), což zajišťuje rovnoměrné rozložení tloušťky stěny u flexibilních obalů z HDPE/LDPE i u průhledných obalů z PET.
3+ přesné tiskové techniky a mikro-Delta E barevné vyrovnání provozuje 3+ automatických vícebarevných linek pro síťový tisk a horké razítko, integrovaných s barevným řídicím systémem s nízkou mírou odchylek, čímž se zajišťuje přísná barevná shoda mezi jednotlivými šaržemi pro individuální značkovou identitu.
Automatický optický systém kvalitní kontroly a detekce netěsností plně integrovaný automatický optický inspekční systém (AOI) a vnitřní systém pro testování těsnosti pod vakuem, který měří kritické rozměry hrdla nádoby s přesností ± 0,15 mm, aby byla zaručena stoprocentní těsnost.
Jste připraveni získat cenovou nabídku pro balení plastových lahví na šampon? Pošlete nám, prosím, typ vašeho receptu, požadované specifikace a množství objednávky. Poskytneme vám návrhy specifikací, plány dekorace a harmonogramy výroby vzorků.
Klikněte sem a zašlete nám dotaz!
Obsah
- Objemové rozměrování a past na přebytečnou kapacitu
- Přizpůsobení závitu pro individuální lahve na šampony
- Technologie výroby plastových lahví: EBM vs. ISBM
- Rozdělení SKU, struktura minimálního objednacího množství (MOQ) a škálování jednotkových nákladů
- Jaké faktory určují minimální množství objednávky (MOQ) pro individuální plastové lahve na šampony?
- Spolupráce se společností Zhenghao Packaging pro individuální výrobu OEM/ODM