 EN
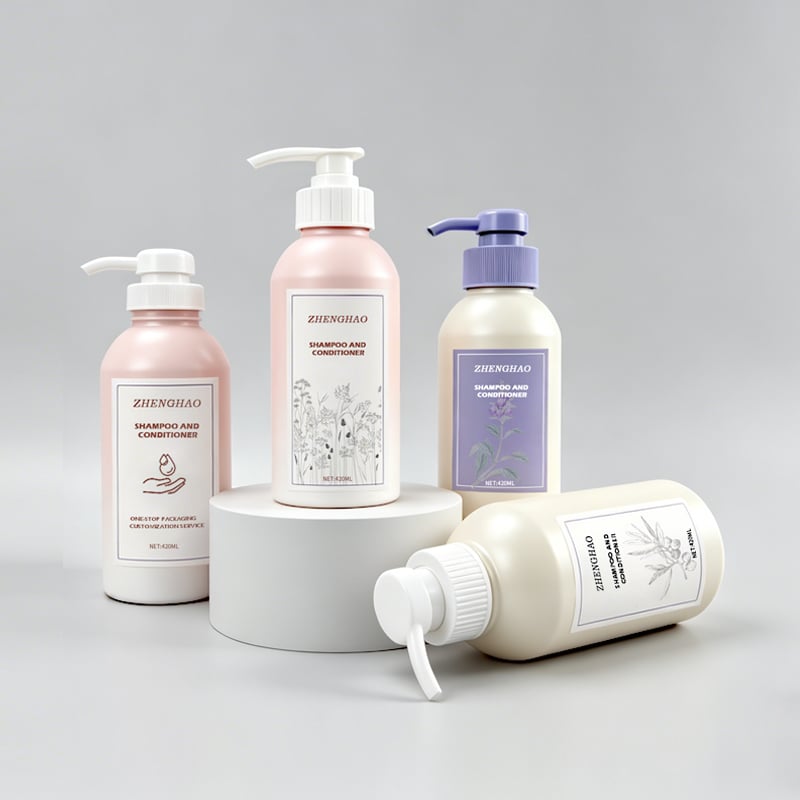
خلاصة: يعتمد اختيار الزجاجات البلاستيكية المثلى للشامبو على لزوجة التركيبة والحجم المستهدف وآليات التوزيع. فالشامبوهات الصافية ذات القوام الخفيف والمائي تُناسبها أفضل ما يلي: زجاجات ضغط من مادة الـHDPE بسعة ٢٥٠–٥٠٠ مل، أو مضخات ضغط مُعايرة بمقاس ٢٤/٤١٠ لمنع الإفراط في التوزيع. أما التركيبات الكريمية عالية اللزوجة فتتطلب مضخات لوشن بفتحة عريضة مقاس ٢٨/٤١٠ (بمخرج ٢,٠ سم³) أو حاويات مرنة من مادة الـLDPE قابلة للعصر لتفادي ظاهرة الفراغات الهوائية. وفي مراحل الإطلاق الأولي للمنتجات في السوق، تعتمد غالبية علامات العناية بالشعر على زجاجة رئيسية واحدة من مادة الـPET/HDPE بسعة ٥٠٠ مل (١٦ أونصة) لتقليل تكاليف صنع القوالب وتلبية الحد الأدنى لكمية التصنيع المطلوبة من المصنع، والمحددة بـ٥٠٠٠ وحدة لكل رمز من رموز الوحدات المخزنية.
التحديد الحجمي وفخ السعة الزائدة
وضع مواصفات الحجم عبر مجموعة منتجاتك—مثل أحجام التجربة، والوحدات القياسية المخصصة للبيع بالتجزئة، وإعادة تعبئة العبوات في الصالونات—يتطلب تحليل أبعاد الزجاجة الفيزيائية جنبًا إلى جنب مع سلوك تركيبة السائل. ومن الأخطاء الشائعة أثناء توزيع الحجم إهمال التغير الداخلي في الحجم الناتج عن أنابيب المضخات الغاطسة وسُدادات الإغلاق.
تمثل السعة الاسمية الحجم السائل المعلن عنه والمذكور على عبوات البيع بالتجزئة (مثل: ٥٠٠ مل). ومع ذلك، عند تعبئة عبوات زجاجات بلاستيكية للشامبو واضحة مخصصة آليًّا، لا يمكن للسائل أن يصل إلى حافة الفوهة تمامًا. أما السعة عند امتلاء الحاوية حتى الحافة العلوية فهي تقيس إجمالي حجم السائل الذي تستوعبه الحاوية عند ملئها حتى أقصى حدٍّ علوي.
إذا قلّبت مصنع قالبًا يكون فيه الحجم الأقصى أعلى بنسبة ٥٪ فقط من السعة الاسمية، فإن إدخال مضخة لوشن متينة سيؤدي إلى انسكاب الشامبو على جدران الزجاجة الخارجية أثناء التجميع. ولزجاجات العناية بالشعر البلاستيكية القياسية بسعة ١٦ أونصة، يُشترط هندسيًّا ترك فراغ رأسي (رأس فارغ) بنسبة ١٠٪ إلى ١٢٪ فوق الحجم الاسمي لاستيعاب التغير في حجم المضخة الداخلية والتمدد الحراري للسائل.
| العناية بالبشرة / العناية بالشعر | السعة الاسمية | السعة القصوى | نهاية الفتحة المستهدفة |
| الأحجام المصمَّمة للسفر والتجربة | ٦٠ مل – ٢٥٠ مل | ٧٢ مل – ١١٥ مل | ٢٠/٤١٠ أو ٢٤/٤١٠ |
| الزجاجات القياسية المخصصة للبيع بالتجزئة | ٢٥٠ مل (٨ أونصة) | ٢٧٥ مل - ٢٨٥ مل | ٢٤/٤١٠ أو ٢٨/٤١٠ |
| عبوات القيمة / العائلية | 500 مل (16 أوقية) | ٥٤٥ مل - ٥٦٠ مل | 28/410 |
| عبوات صالونات التجميل الاحترافية بالجملة | ١٠٠٠ مل (٣٢ أونصة) | ١٠٨٠ مل - ١١٠٠ مل | ٢٨/٤١٠ أو ٣٣/٤١٠ |
مطابقة قياس عنق الزجاجة للزجاجات المخصصة للشامبو
يُعَدُّ عدم تطابق الغطاء سببًا شائعًا للتوتر بين مالكي العلامات التجارية ومورِّدي الزجاجات. فقد يدور الغطاء بسلاسة باليد، لكنه قد يتسرب أثناء اختبار انخفاض الفراغ أو يعلق في آلة إغلاق الغطاء ذات العزم الآلي.
تفكيك مواصفات الخيط SPI 410
يُشار إلى قياس عنق الزجاجة القياسي في عبوات العناية الشخصية—مثل ٢٤/٤١٠ أو ٢٨/٤١٠—وفقًا لإرشادات جمعية صناعة البلاستيك (SPI). وتمثل الرقم الأول (٢٨) القطر الأقصى للخيط الخارجي بوحدة المليمتر. أما الرقم الثاني (٤١٠) فيدل على نمط الخيط، ويحدّد خيطًا واحدًا يكمل دورة واحدة ونصف. وعنق الزجاجة هو واجهة وظيفية، وليس حلقة زخرفية. وهو ما يحدد طريقة اتصال الزجاجة بغطاء قابل للطي أو غطاء قرصي أو مضخة أو غطاء لولبي. وتشير الإشارة إلى ٢٤/٤١٠ أو ٢٨/٤١٠ إلى عائلة شائعة الاستخدام من الأعناق والخيوط.
الرقم الأول يشير إلى القطر الاسمي للعنق، والرقم الثاني يحدّد نمط الخيط. ولا ينبغي افتراض أن غطاءً بمواصفات ٢٤/٤١٠ يناسب عنقًا بمواصفات ٢٨/٤١٠. فقد تختلف المكونات التي تتشابه في المظهر من حيث انخراط الخيط، أو سلوك الغسالة، أو ارتفاع المؤثر، أو طول الأنبوب الغاطس، أو نقطة التلامس الختمية. لذا يجب اختبار الزجاجة والغطاء والقفل كمجموعة واحدة.
لكي يتحقق ختمٌ مانعٌ تمامًا للتسرب على الزجاجات البلاستيكية الخاصة بالشامبو والبلسم، لا بد أن تتبع أبعاد العنق تحملاتٍ دقيقة جدًّا:
 البعد «تي» البعد E: القطر الخارجي لخيط العنق. وأي انحراف يتجاوز ±٠٫١٥ مم يؤدي إلى تآكل الخيوط بواسطة مكابس التغليف.
البعد E البعد I: القطر الخارجي لجدار العنق. وهذا البعد يحدد المسافة المتبقية بين سدادة الغطاء الداخلي وجدار العنق.
البعد I البعد I: القطر الداخلي لفم الزجاجة. فإذا اختلف هذا البعد في الزجاجات البلاستيكية الصغيرة الخاصة بالشامبو، فقد تتعثّر أنابيب المضخات الداخلية أثناء إدخالها بسرعة عالية.
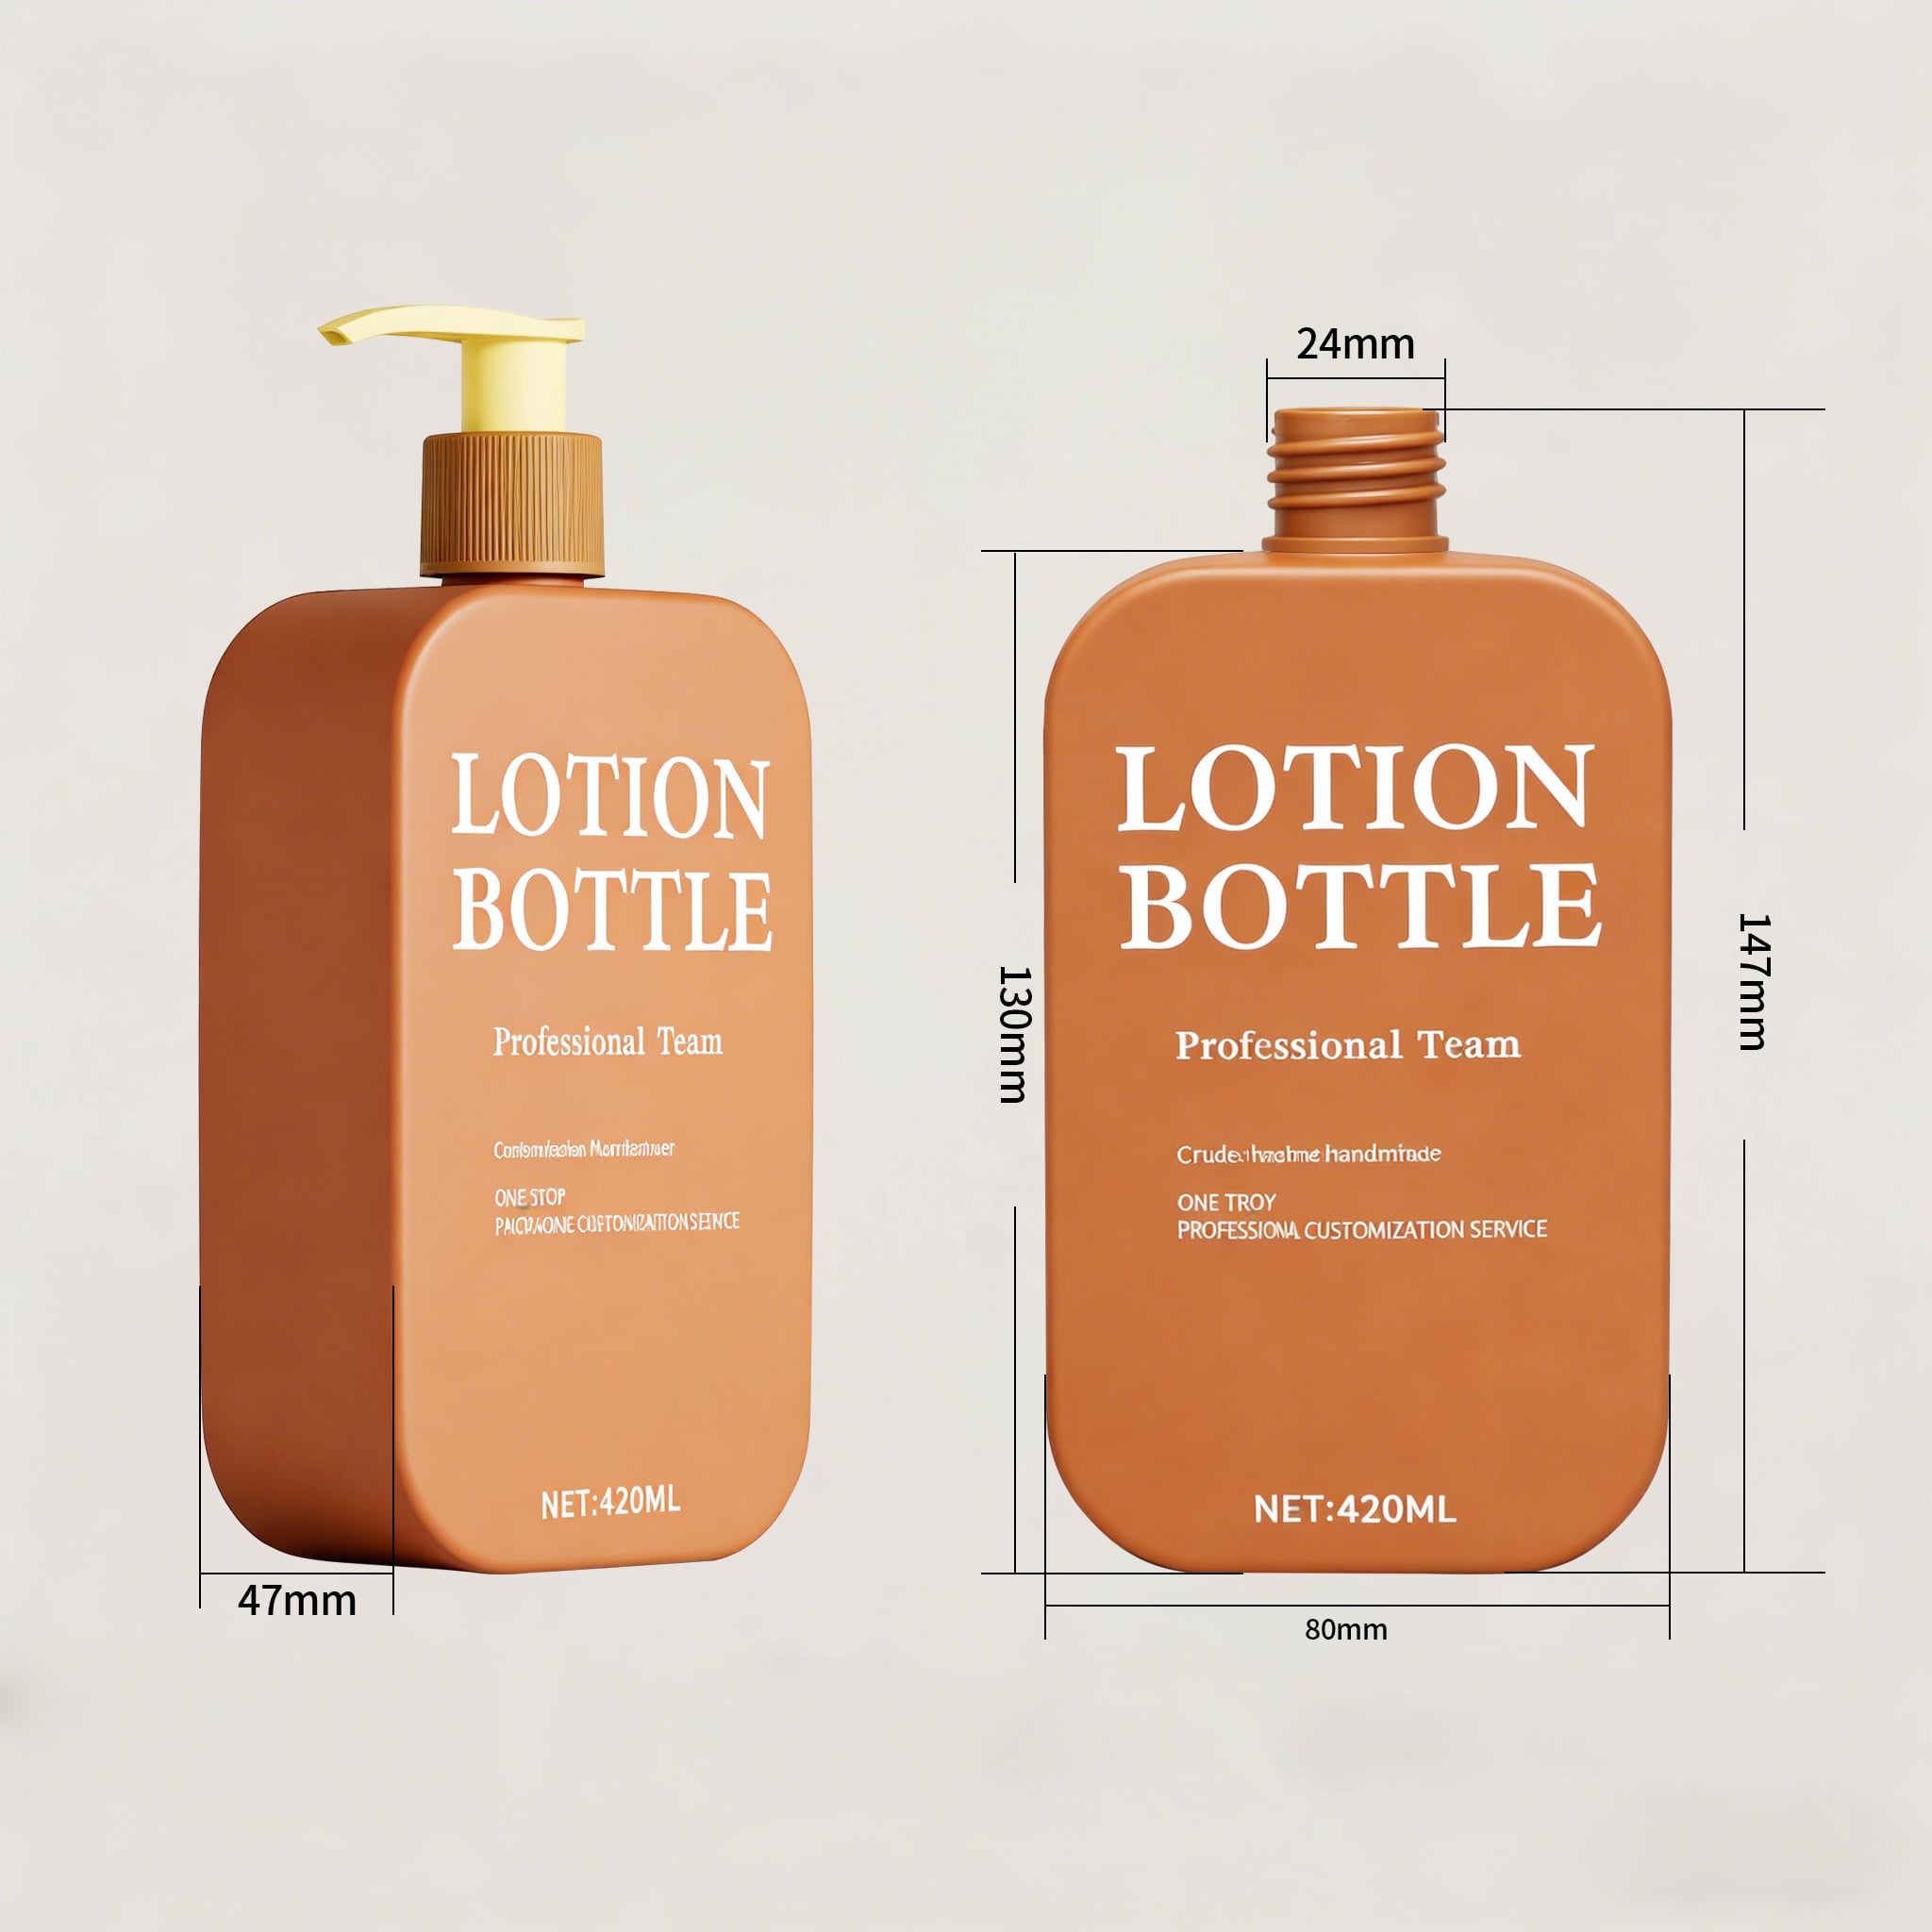
الزجاجات البلاستيكية للشامبو: سعة ٥٠٠ مل مع قياس عنق ٢٤ مم/٤١٠
تقنيات التشكيل: التشكيل بالنفخ بالبثق مقابل التشكيل بالنفخ بالحقن المطوي
يؤثر الاختيار بين التشكيل بالنفخ بالبثق (EBM) والتشكيل بالنفخ بالحقن المطوي (ISBM) على وضوح الزجاجة، ومقاومتها للصدمات، واستثمار الأدوات العددية اللازمة لإنتاج الزجاجات البلاستيكية الفارغة المخصصة لخطوط الشامبو.
يُعد التشكيل بالنفخ بالبثق (EBM) الطريقة القياسية لإنتاج زجاجات الشامبو المصنوعة من البولي إيثيلين عالي الكثافة (HDPE)، بما في ذلك الأنواع القابلة للعصر. وتتميّز أدوات هذا الأسلوب بسهولة توفرها نسبيًّا، كما أن العملية تسمح بهوامش خطأ أكبر عند الإنتاج بكميات منخفضة. ويمكن أن يبدأ برنامج إنتاج زجاجات شامبو باستخدام تقنية EBM بعدد قليل من القطع — إذ يُعتبر ٥٠٠٠ قطعة نقطة دخول واقعية لقالب مخصص مصنوع من مادة HDPE.
يُنتج صب الحقن المطّاطي بالنفخ (ISBM) عبوات البولي إيثيلين تيريفثاليت (PET) ذات الوضوح والتحكم في سماكة الجدار اللذين لا يمكن لتقنية الصب بالنفخ التماثلي (EBM) تحقيقهما، ولذلك فهي تهيمن على تنسيقات مستحضرات التجميل الشفافة. لكن تقنية ISBM تبدأ من قالب أولي مُحقون، وتتضمن الأدوات كلًّا من قالب القالب الأولي وقالب النفخ. ويكون الحد الأدنى لكمية الطلب أعلى — إذ يبلغ مقداره نحو ٥٠٬٠٠٠ قطعة، وليس ٥٬٠٠٠.
وهذا الفارق ليس أسلوبًا تفاوضيًّا. بل هو حساب رياضي لتقسيط تكلفة قوالبين ودورة تطوير القالب الأولي على كامل كمية الإنتاج. فإذا كانت علامتك التجارية تطلق عبوة شامبو شفافة في سوق تجريبية، فقد تكون برامج ISBM خيارًا غير مناسب للخطوة الأولى. أما التسلسل الأذكى فهو غالبًا استخدام عبوة معتمة مُنتَجة بتقنية EBM للحجم الأولي للإطلاق، مع احتفاظك بالتنسيق الشفاف المنتج بتقنية ISBM لعنصر SKU الذي أثبت نجاحه. ويجب أن يشرح المصنع الموثوق هذه المفاضلات قبل إصدار العرض السعري، بدلًا من تقديم قالب جديد باعتباره الخيار الجاد الوحيد. وأفضل التغليف هو الذي يخلق تميّزًا دون فرض مخزون غير ضروري أو مخاطر إنتاجية.
| طريقة التصنيع | مناسب غالبًا لـ | ميزة تجارية | خصّص ميزانية منفصلة لـ |
| الزجاجة الحالية + الغطاء المتوفر في المخزون | إطلاق مبكر أو اختبار في السوق | أخذ عيّنات أسرع وانخفاض التعرُّض لأدوات التصنيع | لون مخصّص، وتصميم تزييني، وملصقات، وغطاء مُجمَّع |
| الزجاجة الحالية + لون أو طباعة مخصصة | توسيع المجموعة أو تجديد العلامة التجارية | يحافظ على الأبعاد المُثبتة فعاليتها مع تحسين الهوية البصرية على الرفوف | مطابقة الألوان، والموافقة على التصاميم الفنية، وإعداد كل تنوّع على حدة |
| قالب مخصص جديد | مجموعة بارزة مُميَّزة أو برنامج طويل الأمد | شكلٌ فريدٌ قابلٌ للتمييز وتفاصيل تصميم مدمجة | أدوات التصنيع، والتشغيل التجريبي، والتحقق من الجودة، واعتماد الرسومات، وطول فترة التطوير |
تقسيم أكواد الوحدات المخزنية (SKU)، وهيكل الكمية الدنيا للطلب (MOQ)، وتحجيم تكلفة الوحدة
عند توسيع نطاق علامات العناية الشخصية التجميلية التي تطلق عدة إصدارات منتجات — مثل الشامبو/البلسم/غسول الجسم — يكتسب إدارة قيود الكمية الدنيا للطلب (MOQ) أهمية بالغة للحفاظ على تدفق نقدي سليم.
استراتيجية الهندسة الموحَّدة
يحدث أعلى حاجز في تكاليف التصنيع أثناء تغيير الألوان وإعداد الآلات. فإذا طلبت علامة تجارية ثلاث أشكال مختلفة مخصصة لعبوات زجاجية لثلاثة أكواد وحدات مخزنية (SKU)، فإن كل شكل يتطلب مجموعة قوالب منفصلة بقيمة ١٠٠٠ دولار أمريكي، ودورات إنتاج فردية بحجم ٥٠٠٠ وحدة.
يستخدم بعض مدراء المشتريات هيكل عبوة زجاجية موحَّدة. وبإبقاء أبعاد العبوة الخارجية متطابقة عبر كامل خط الإنتاج، يمكن لمصنع عبوات بلاستيكية جملة للشامبو تشغيل دفعة تشكيل رئيسية واحدة بحجم ٣٠٠٠٠ وحدة. أما التميُّز بين أكواد الوحدات المخزنية الفردية فيتم بعد ذلك عبر حقن ألوان مخصصة باستخدام كتلة رئيسية (masterbatch)، أو طلاء رش بلمسة ناعمة، أو طباعة حريرية.
بروتوكولات اختبار ما قبل الإنتاج
قبل التوقيع على الإنتاج الكامل، يجب أن تجتاز أوامر الإنتاج المخصصة ثلاث خطوات إلزامية للتحكم في الجودة:
اختبار تسرب الانخفاض بالفراغ :تُوضع الزجاجات المملوءة والمغلقة تحت ضغط فراغي مقداره -0.08 ميجا باسكال لمدة 5 دقائق لضمان عدم وجود أي تسرب من طية الغلق.
اختبار الضغط العمودي من الأعلى قياس قوة السحق الرأسية لضمان بقاء الحاويات سليمة أثناء تكديس البالتات خلال الشحن البحري.
توافق تركيبة المنتج اختبار تركيبة الدفعة الكبيرة ضد جدران الزجاجة الداخلية لمدة 45 يومًا عند درجة حرارة 45°م لاستبعاد ظاهرة الانكماش أو تسرب المُطَيِّبات.
الشراكة مع شركة زينغهاو للتعبئة والتغليف لإنتاج مخصص حسب الطلب (OEM/ODM)
يتطلب تحويل تعبئة الزجاجات المخصصة الخاصة بك من المفاهيم الأولية إلى خطوط الإنتاج الآلية شريكًا يتمتع بخبرة عميقة في تصميم القوالب ومواصفات فنية صارمة. وبصفتها مورِّدًا تخصصيًّا للشركات ولها مصنع تصنيع مباشر، توفر شركة زينغهاو للتعبئة والتغليف هندسة حاويات شاملة من الطور الأول إلى الأخير.
تشمل حلولنا التصنيعية المخصصة ما يلي:
تطوير الأدوات داخل المنشأة : قص القوالب باستخدام ماكينات التحكم العددي الدقيقة لتشكيل زجاجات مخصصة، ومقبضات يدوية مريحة، وشعارات منقوشة.
تركيبات راتنج مرنة : خيارات إنتاج تستخدم بولي إيثيلين تيريفثاليت أصليًّا (PET)، وبولي إيثيلين عالي الكثافة (HDPE)، وبولي إيثيلين منخفض الكثافة (LDPE)، وراتنجات معاد تدويرها من استهلاك المستهلك (PCR) معتمدة بنسبة تتراوح بين ٣٠٪ و١٠٠٪.
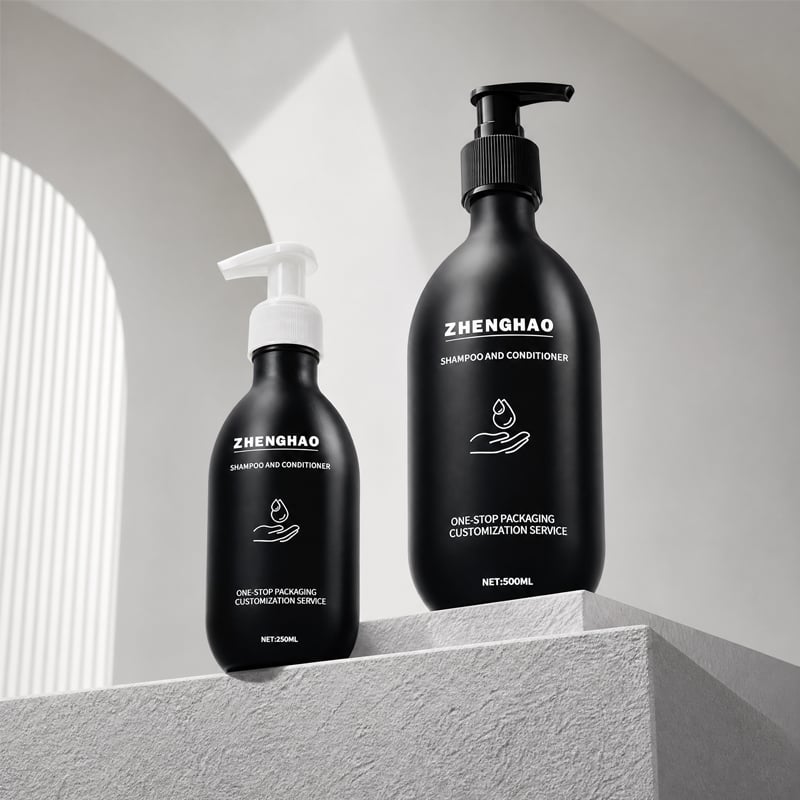
زجاجات بلاستيكية للشامبو: سعة ٢٥٠ مل و٥٠٠ مل بنفس التصميم
ما العوامل التي تحدد الكمية الدنيا للطلب (MOQ) لزجاجات الشامبو البلاستيكية المخصصة؟
الكمية الدنيا للطلب (MOQ) لتغليف زجاجات الشامبو المخصصة ليست رقمًا صناعيًّا جامدًا واحدًا. بل تُحسب من مجموع ثلاث هياكل تكلفة تصنيع مختلفة. وأي متطلب مخصص في أيٍّ من هذه المجالات الثلاثة سيؤدي مباشرةً إلى رفع عتبة الكمية الدنيا للطلب:
١. توفر القالب: قوالب متوفرة في المخزون مقابل قوالب مخصصة
استخدام قوالب المصنع الحالية (مثل المقاسات القياسية ٢٥٠ مل أو ٥٠٠ مل ذات الشكل الدائري أو البيضاوي) يسمح بصب الألوان المخصصة عند مستويات أقل بكثير من الحد الأدنى لكمية الطلب (عادةً ٥٠٠٠ وحدة). ومع ذلك، إذا كانت علامتك التجارية تتطلب شكلًا هندسيًّا فريدًا يراعي راحة الاستخدام أو نقوشًا هيكلية مخصصة، فيجب تصميم قوالب مخصصة لعمليتي الصب بالتمدد بالحقن (ISBM) أو الصب بالنفخ بالبثق (EBM). وبما أن تكاليف تصميم القالب الأولي، وتصنيعه، وإعداد خط الإنتاج تُوزَّع على إجمالي كمية الإنتاج، فإن استخدام القوالب المخصصة يرفع الحد الأدنى لكمية الطلب إلى ما بين ١٠٠٠٠ و٢٠٠٠٠ وحدة.
٢. تعقيد الزخرفة والطلاء السطحي (التشطيبات غير اللامعة وذات الملمس الناعم)
تتطلب طباعة الملصقات الحساسة للضغط القياسي أو الطباعة الحريرية بلون واحد أقل متطلبات كمية الطلب الأدنى (حوالي ٥٠٠٠ وحدة). ومع ذلك، فإن اعتماد معالجات جمالية عصرية فاخرة—مثل طبقات رش لامعة غير لامعة أو تشطيبات لمس ناعمة—يتطلب خطوط رش خارجية ثانوية وتجفيفًا عند درجات حرارة مرتفعة. وبسبب التكاليف الإضافية المرتبطة بتحضير دفعات الطلاء وارتفاع نسبة الهدر الأولي أثناء إعداد الخطوط، فإن طلب التشطيبات الناعمة أو غير اللامعة يرفع كمية الطلب الأدنى إلى ١٠٠٠٠ وحدة فأكثر لكل صنف تجاري (SKU). أما الخطوات الإضافية مثل الختم الحراري متعدد الألوان أو الإضافات المعدنية المطلية كهربائيًّا فهي ترفع كذلك الحد الأدنى لكميات الإنتاج.
٣. آلية التوزيع وتخصيص المكونات
تعتمد الشامبوهات والبلسم على مضخات لوشن ذات حجم إخراج دقيق. ويُمكنك اختيار المضخات القياسية الجاهزة بلونها المتوفر في المخزون (أبيض أو أسود أو شفاف طبيعي) للحفاظ على مرونة الحد الأدنى للكميات المطلوبة. ومع ذلك، إذا تطلّب تصميمك أشكالاً مخصصة لمقبض التشغيل، أو محركات ربيع داخلية متخصصة لسوائل عالية اللزوجة، أو ألواناً مصممة خصيصاً (مثل الذهب المعدني أو درجات البانتون المخصصة)، فلن يُمكن للمورِّدين سحب هذه المكونات من المخزون الجاهز. وبما أن إنتاج المضخات المخصصة يتطلب تشغيلات مخصصة لحقن البلاستيك وتجميعًا آلياً، فإن الحد الأدنى لكمية الطلب الكلي للتغليف يرتفع إلى ١٠٬٠٠٠ وحدة أو حتى ٢٠٬٠٠٠ وحدة.
الشراكة مع شركة زينغهاو للتعبئة والتغليف لإنتاج مخصص حسب الطلب (OEM/ODM)
يتطلب تحويل تعبئة الزجاجات المخصصة الخاصة بك من المفاهيم الأولية إلى خطوط الإنتاج الآلية شريكًا يتمتع بخبرة عميقة في تصميم القوالب ومواصفات فنية صارمة. وبصفتها مورِّدًا تخصصيًّا للشركات ولها مصنع تصنيع مباشر، توفر شركة زينغهاو للتعبئة والتغليف هندسة حاويات شاملة من الطور الأول إلى الأخير.
قوالب إنتاج داخلية و٥٠٠٠ قالب زجاجات موجودة بالفعل :تطوير سريع لقوالب مخصصة عبر قطع التحكم العددي الدقيق (CNC)، إلى جانب مكتبة واسعة تضم أكثر من ٥٠٠٠ قالب زجاجات جاهز، مما يقلل تكاليف القوالب الأولية ويسرع إطلاق المنتج.
أسطول متقدم لتصنيع الزجاجات بالنفخ (أكثر من ١٠ خطوط لنفخ الزجاجات بالكهرباء EBM وبنفخ الزجاجات بالحقن ISBM) مزوَّد بأكثر من ١٠ خطوط إنتاج عالية السرعة لتصنيع التغليف بالنفخ بالضغط (EBM) والحقن الممتد بالنفخ (ISBM)، مما يضمن توزيعًا متسقًّا لسُمك الجدار في كلٍّ من تنسيقات التغليف المرنة المصنوعة من البولي إيثيلين عالي الكثافة/منخفض الكثافة (HDPE/LDPE) والواضحة تمامًا المصنوعة من البولي إيثيلين تيريفثالات (PET).
طباعة دقيقة متعددة الألوان ومطابقة ألوان دقيقة جدًّا باستخدام نظام مايكرو-دلتا إي (Micro-Delta E) يُشغِّل أكثر من ٣ آلات طباعة شاشة أوتوماتيكية متعددة الألوان وآلات ختم حراري، مدمجة مع نظام إدارة ألوان منخفض التباين، للحفاظ على اتساق دقيق للألوان بين الدفعات المختلفة، بما يحقق هوية العلامة التجارية المخصصة.
نظام فحص بصري آلي وفحص التسرب نظام فحص بصري آلي (AOI) واختبار تسرب فراغي متصل بالخط، يقيس أبعاد تشطيب الفوهة الحرجة بدقة تصل إلى ±٠٫١٥ مم، لضمان موثوقية مطلقة وخالية تمامًا من التسرب بنسبة ١٠٠٪.
هل أنت مستعد للحصول على عرض أسعار التغليف لزجاجات الشامبو البلاستيكية؟ يُرجى إرسال نوع الصيغة المستهدفة، والمواصفات المطلوبة، وكمية الطلب إلينا. وسوف نقدّم لك اقتراحاتٍ بشأن المواصفات، وخطط الزخرفة، وجداول إنتاج العيّنات.
انقر هنا لإرسال استفسارك إلينا!
جدول المحتويات
- التحديد الحجمي وفخ السعة الزائدة
- مطابقة قياس عنق الزجاجة للزجاجات المخصصة للشامبو
- تقنيات التشكيل: التشكيل بالنفخ بالبثق مقابل التشكيل بالنفخ بالحقن المطوي
- تقسيم أكواد الوحدات المخزنية (SKU)، وهيكل الكمية الدنيا للطلب (MOQ)، وتحجيم تكلفة الوحدة
- ما العوامل التي تحدد الكمية الدنيا للطلب (MOQ) لزجاجات الشامبو البلاستيكية المخصصة؟
- الشراكة مع شركة زينغهاو للتعبئة والتغليف لإنتاج مخصص حسب الطلب (OEM/ODM)